Verpackungslexikon · Abfüllung & Technik
Siegelnaht ist die Verbindung zweier Folienlagen, die beim Heißsiegeln entsteht: Die Siegelschichten schmelzen unter Temperatur, Druck und Zeit zusammen und erstarren zu einer Naht. Ihre Qualität zeigt sich in Festigkeit und Dichtheit. Beides sind verschiedene Eigenschaften und werden getrennt geprüft.
Antwort auf Ihre Anfrage innerhalb von 48 Stunden. NDA auf Wunsch.
01 · Definition
Wer einen Beutel verschließt, verlässt sich auf eine Naht von wenigen Millimetern Breite. Sie muss halten und dicht sein, und beides entscheidet sich im Prozess.
Beim Heißsiegeln pressen beheizte Backen zwei Folienlagen aufeinander. Die Siegelschichten, meist PE oder PP, schmelzen und verschmelzen beim Abkühlen zu einer Naht. Je nach Beutelform gibt es mehrere: Seitennähte, Kopfnaht, Bodennaht, bei Schlauchbeuteln Längs- und Quernähte.
Jede Siegelnaht hat eigene Risiken. Die Kopfnaht entsteht häufig erst beim Abfüller, nach dem Befüllen, und ist deshalb besonders anfällig für Produktreste im Siegelbereich.
| Naht | Wo sie sitzt | Besonderheit |
|---|---|---|
| Seitennaht | Ränder von Flachbeutel, Sachet und Standbodenbeutel | Beim Standbodenbeutel je nach Format meist 5 bis 8 mm breit |
| Kopfnaht | Beutelöffnung nach dem Befüllen | Anfällig für Produktkontamination und Füllstandsschwankung |
| Boden- und K-Siegel | Bodenfalte des Standbodenbeutels | Mehrlagige Übergänge, Kanalbildung bei zu engem Prozessfenster |
| Längs- und Quernähte | Stickpack und Schlauchbeutel | Längsnaht und zwei Quernähte |
| Bereich um Spout und Zipper | Beutel mit Ausgießer oder Wiederverschluss | Der Zipper ersetzt nicht die hermetische Erstversiegelung |
02 · Prozess
Die Qualität entsteht im Zusammenspiel. Wer nur an der Temperatur dreht, verschiebt das Problem.
Über der Siegelanspringtemperatur beginnt eine Siegelnaht zu halten. Zu kalt bleibt sie schwach, zu heiß wird die Folie geschädigt.
Über der Siegelanspringtemperatur steigt die Festigkeit der Siegelnaht mit der Zeit bis zu einem Plateau. Längere Verweilzeit verschiebt Siegelbeginn und Plateau zu niedrigeren Temperaturen.
Der Druck wirkt mit Temperatur und Zeit zusammen. Zur Prozessüberwachung gehören auch Backenparallelität, Kühlung und Wartung.
| Verfahren | Prinzip | Stärke | Grenze |
|---|---|---|---|
| Thermosiegeln | Beheizte Backen pressen die Lagen zusammen, die Wärme wandert von außen nach innen | Etabliert, für viele Folien geeignet | Träge, empfindlich gegen Produktreste im Siegelbereich |
| Ultraschallsiegeln | Eine Sonotrode überträgt Schwingungen, meist 20 bis 35 kHz, unter Druck; die Werkzeuge bleiben kalt | Verdrängt Produktreste, Fette und Staub aus der Siegelzone, bevor die Schicht schmilzt | Verfügbarkeit und Eignung je Anlage, Folie und Bauteil |
Das Material zählt ebenso wie die Technik. Bei klassischen Verbunden wie PET/PE bleibt die Außenlage formfest, während die PE-Schicht schmilzt: Das Siegelfenster ist groß. Bei Monomaterial gehören Außen- und Siegelschicht derselben Familie an, und das Fenster kann enger sein.
03 · Siegelfenster
Die Siegelkurve trägt die Nahtfestigkeit über der Siegeltemperatur auf, bei festgelegter Zeit und festem Druck. Die Siegelanspringtemperatur (SIT) ist die Temperatur, bei der eine definierte Mindestfestigkeit erreicht wird. In der Forschung gilt häufig 1 lb/in, etwa 4,4 N je 25,4 mm; das ist eine Konvention, keine Norm.
Darüber folgt ein Plateau, in dem die Festigkeit praktisch konstant bleibt. Das Siegelfenster ist der Temperaturbereich, in dem die Siegelnaht fehlerfrei entsteht. Die SIT ist keine Materialkonstante und nur bei vergleichbarem Prüfaufbau vergleichbar. Verlangen Sie die Siegelkurve Ihrer Folie vom Hersteller.
| Begriff | Bedeutung |
|---|---|
| Siegelanspringtemperatur (SIT) | Temperatur, ab der unter definierten Bedingungen eine Mindestfestigkeit erreicht wird |
| Plateau | Bereich, in dem die Nahtfestigkeit praktisch konstant bleibt |
| Siegelfenster | Bereich aus Temperatur, Druck und Zeit für eine reproduzierbar geeignete Naht |
| Hot Tack | Festigkeit der Naht unmittelbar nach dem Siegeln, solange sie warm ist; wichtig bei früher mechanischer Belastung |
04 · Prüfung
Eine starke Naht kann einen feinen Kanal enthalten, eine dichte Naht kann mechanisch zu schwach sein. Jede Frage braucht ihr eigenes Verfahren.
| Frage | Verfahren | Was es zeigt | Grenze |
|---|---|---|---|
| Wie fest ist die Siegelnaht? | Peelversuch nach ASTM F88/F88M oder DIN 55529 | Höchstkraft je Streifenbreite, etwa N/15 mm, und Bruchbild | Gilt nur für die Probe unter den Prüfbedingungen |
| Wie viel Innendruck hält sie? | Berstprüfung: ASTM F1140/F1140M ungestützt, ASTM F2054/F2054M in Haltebacken | Widerstand gegen Innendruck | Gestützte und ungestützte Ergebnisse sind nicht vergleichbar |
| Ist die Siegelnaht dicht, oder gibt es irgendwo ein Leck? | Vakuum-Blasenprüfung (ASTM D3078), Druck-Blasentest, Vakuum- oder Druckabfall | Größere Lecks, sichtbar als Blasenstrom | Keine exakte Leckrate, Mikroleckagen oft nicht erkennbar |
| Wo sitzt das Leck? | Farbeindringprüfung, Querschliff | Lage eines Kanals | ASTM F1929 gilt für poröse medizinische Verpackungen |
| Übersteht der Beutel den Transport? | Fall-, Vibrations- und Stoßprüfung, Höhensimulation | Verhalten des Systems aus Primär- und Sekundärverpackung | Höhe, Anzahl und Orientierung nicht pauschal festlegbar |
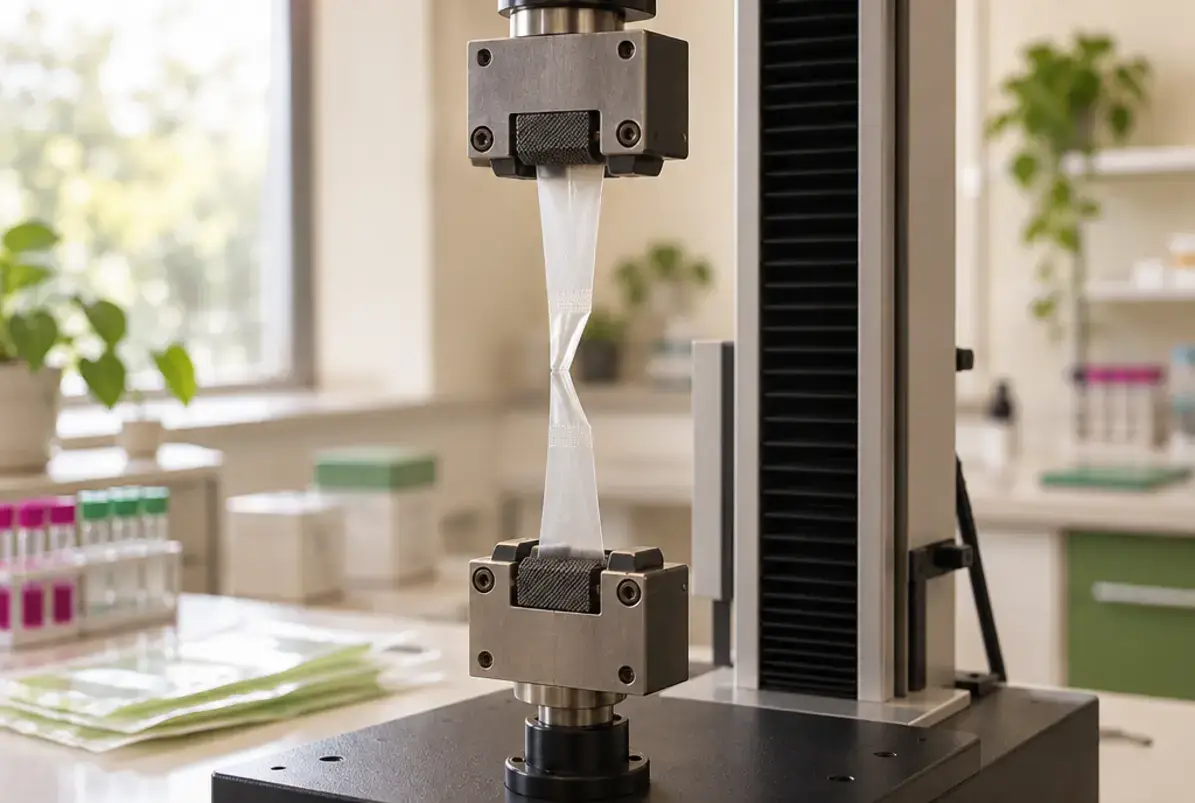
Als Anhaltspunkt zitiert das Prüflabor arm-alysis Richtwerte der Richtlinie VDMA 8748: über 1,5 N/15 mm für OPP-Packstoffe, über 15 N/15 mm für Kunststoffverbund, über 8 N/15 mm für Papierverbund und 2 bis 6 N/15 mm für bewusst leicht öffnende Peelnähte. Das sind Richtwerte, keine gesetzlichen Mindestwerte.
Welche Festigkeit Ihr Beutel braucht, leiten Sie aus Füllgut, Format, Füllprozess und Transportweg ab. Ein Peelwert ohne Streifenbreite ist wertlos: Erst N/15 mm macht ihn vergleichbar. Mindestwerte aus anderen Bereichen, etwa EN 868-5 für Sterilbarrieren in der Medizin, lassen sich nicht auf Lebensmittel übertragen.
Portionsbeutel geplant?
Sachets und Stickpacks vollautomatisch von der Rolle
Nennen Sie uns Füllgut, Portionsgewicht und Auflage. Innerhalb von 48 Stunden wissen Sie, wie wir Ihr Projekt umsetzen.
05 · Aus der Praxis
Bei staubenden Pulvern wirbelt feiner Staub beim Füllen auf und legt sich auf die Innenseite des Siegelbereichs. Beim Siegeln verhindert er das homogene Verschmelzen der Siegelschichten, es entstehen mikroskopische Kanäle. Durch sie dringt Sauerstoff ein, oder Produkt tritt aus.
Gegenmittel sind Tauchfüllung, bei der das Füllrohr synchron zum Füllstand nach oben fährt, Absaugung am Füllkopf, Rütteln vor dem Siegeln und, wo verfügbar, Ultraschallsiegeln. Bei Flüssigkeiten und Pasten genügt ein Tropfen am Siegelrand, um die Naht undicht zu machen.
| Beobachtung | Mögliche Ursache | Erste Prüfung |
|---|---|---|
| Sichtbarer Produktverlust | Offene Naht, Nadelloch, Leck am Ausgießer | Lokalisierung, Blasen- oder Farbeindringtest |
| Undicht erst nach Tagen oder Wochen | Nahtkriechen, Delamination, Alterung | Lagerung nachstellen, Dichtheit vor und nach Alterung prüfen |
| Leck nur an der Bodenecke | Kanal im K-Siegel, Backengeometrie | Lokale Leckprüfung, Querschliff |
| Kopfnaht undicht | Produkt in der Naht, schwacher Hot Tack | Siegelnaht öffnen, Peelversuch, Parameteranalyse |
| Naht sieht gut aus, ist aber undicht | Feiner Kanal, Verschmutzung | Geeignete Leckprüfung, nicht nur Kamera |
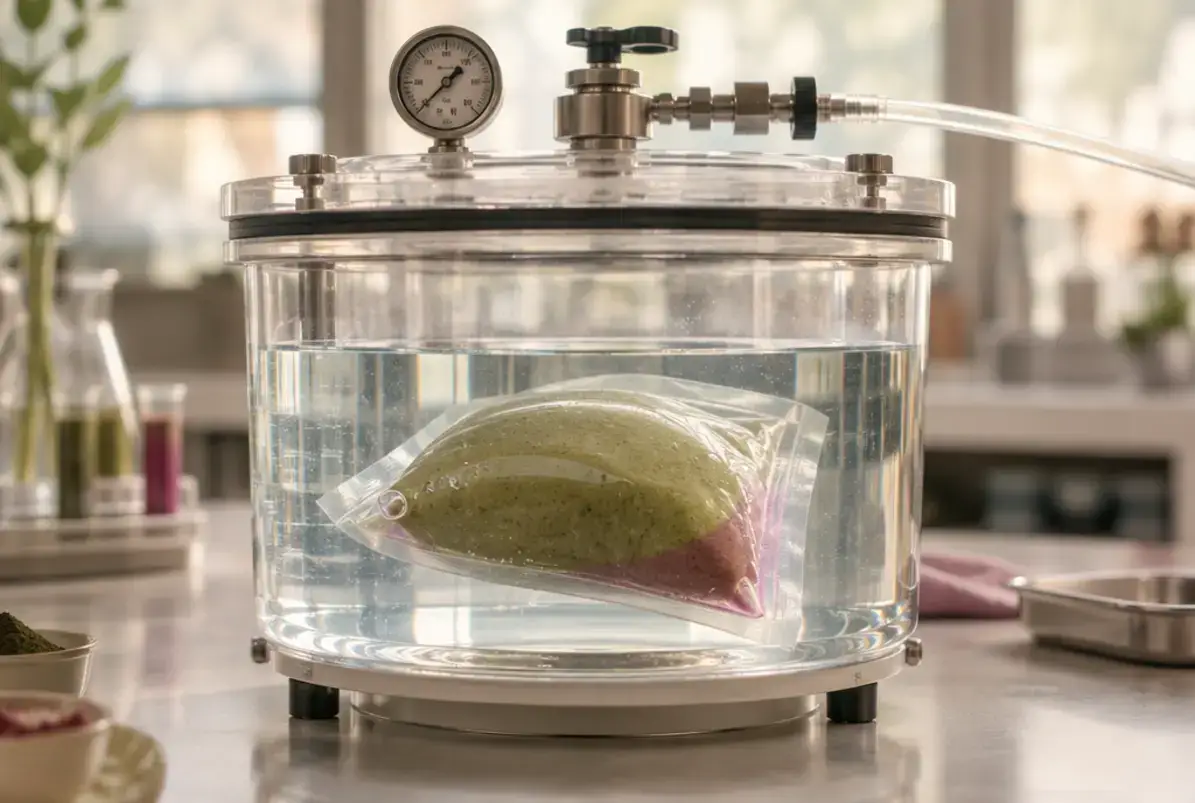
Mehrere Ursachen können gleichzeitig vorliegen, die Tabelle ersetzt keine Ferndiagnose. Kamera, Thermografie und Schutzgasanalyse liefern nur indirekte Hinweise und ersetzen keine Dichtheitsprüfung. Ein funktionsfähiges Entgasungsventil kann ein Standard-Dichtheitstest zudem fälschlich als Leck werten.
06 · Einkauf
Wer einen Beutel spezifiziert, legt die Anforderungen an die Siegelnaht schriftlich fest. Sie münden in die Verpackungsspezifikation zwischen Lieferant und Abfüller und gelten für Portionsbeutel wie Sachets und Stickpacks ebenso wie für Standbodenbeutel.
Ein einzelner bestandener Test beweist keine Eignung unter allen Produktions-, Lager- und Transportbedingungen. Statistische Prozesskontrolle mit Trend und Streuung sagt mehr als eine reine Grenzwertprüfung.
07 · Regulatorik
Siegelschicht, Siegellack und Kleber müssen für den Lebensmittelkontakt geeignet sein (Verordnung (EG) Nr. 1935/2004, bei Kunststoffen auch Verordnung (EU) Nr. 10/2011). Mehr im Eintrag Lebensmittelkontaktmaterialien.
Der Erzeuger der Verpackung führt die technische Dokumentation und die EU-Konformitätserklärung. Der Siegelprozess darf die erklärte Konformität nicht verändern; Prozessänderungen gehören in die Dokumentation.
Dichtheits- und Festigkeitsprüfungen decken weder Konformität noch Migration, Recyclingfähigkeit oder sensorische Eignung ab. Diese Themen brauchen eine eigene Bewertung.
Mit diesen Punkten können wir Ihr Projekt in der Regel ohne Rückfragen einordnen.
08 · Anfrage
Haben Sie noch keine Siegelkurve, ist das kein Hindernis: Wir klären Folie, Füllgut und Prozess mit Ihnen. Die Freigabe einer Folie gehört immer an einen Muster- und Maschinentest mit Ihrem Füllgut.
Planen Sie vom Auftrag bis zur Produktion 4 bis 8 Wochen ein, gerechnet ab der Auftragsklärung und sobald das Material vorliegt.
09 · FAQ
Eine Siegelnaht ist die Verbindung zweier Folienlagen, die beim Heißsiegeln entsteht. Beheizte Backen pressen die Lagen zusammen, die Siegelschichten, meist aus PE oder PP, schmelzen und erstarren beim Abkühlen zu einer Naht. Ihre Qualität zeigt sich in Festigkeit und Dichtheit, die verschiedene Eigenschaften sind und getrennt geprüft werden.
Das Siegelfenster ist der Temperaturbereich, in dem bei gegebener Zeit und gegebenem Druck eine fehlerfreie Naht entsteht. Es beginnt an der Siegelanspringtemperatur, bei der eine definierte Mindestfestigkeit erreicht wird, und reicht über ein Plateau konstanter Festigkeit bis zu der Temperatur, ab der die Folie Schaden nimmt. Die Siegelkurve der Folie zeigt es.
Die Siegelnahtfestigkeit beschreibt, welche Kraft nötig ist, die Naht zu öffnen, etwa in N/15 mm. Dichtheit beschreibt, ob Gas oder Produkt hindurchtreten kann. Eine starke Naht kann einen feinen Kanal enthalten, eine dichte Naht mechanisch zu schwach sein. Deshalb braucht jede Frage ein eigenes Prüfverfahren.
Üblich ist ein Peelversuch an Streifen, zum Beispiel nach ASTM F88/F88M oder DIN 55529. Ein Streifen von 15 mm Breite wird mit konstanter Geschwindigkeit auseinandergezogen. Gemessen werden die Höchstkraft je Streifenbreite, etwa in N/15 mm, und das Bruchbild. Die Aussage gilt für die geprüfte Probe unter den genannten Bedingungen.
Dafür gibt es keinen gesetzlichen Mindestwert. Als Anhaltspunkt nennt das Prüflabor arm-alysis Richtwerte der Richtlinie VDMA 8748, zum Beispiel über 15 N/15 mm für Kunststoffverbund-Packstoffe, und 2 bis 6 N/15 mm für bewusst leicht öffnende Peelnähte. Welche Festigkeit Ihr Beutel braucht, leiten Sie aus Füllgut, Format, Füllprozess und Transportweg ab.
Bei Monomaterial gehören Außen- und Siegelschicht derselben Polymerfamilie an, die Schmelzbereiche liegen näher beieinander. Das Siegelfenster kann deshalb enger sein als bei PET/PE. Anbieter von MDO-PE-Folien nennen auch ein großes Siegelfenster. Entscheidend ist die konkrete Folie: Verlangen Sie die Siegelkurve und fahren Sie einen Siegelversuch auf der Anlage.
Feiner Staub wirbelt beim Füllen auf und legt sich auf die Innenseite des Siegelbereichs. Beim Siegeln verhindert er das homogene Verschmelzen der Siegelschichten, es entstehen mikroskopische Kanäle. Gegenmittel sind Tauchfüllung, Absaugung am Füllkopf, Rütteln vor dem Siegeln und, wo verfügbar, Ultraschallsiegeln. Weitere Ursachen sind Falten und falsche Siegelparameter.
10 · Fazit
Eine dichte Siegelnaht entsteht aus Temperatur, Druck und Zeit im passenden Siegelfenster der gewählten Folie. Festigkeit und Dichtheit sind zwei Fragen und brauchen zwei Prüfverfahren. Bei Pulvern entscheiden Füllweg, Absaugung und Siegeltechnik darüber, ob Staub die Naht stört. Und bei Monofolien lohnt sich der Siegelversuch auf der Anlage besonders, weil das Fenster enger sein kann.
Halten Sie die Anforderungen an die Siegelnaht schriftlich fest und schicken Sie uns die Angaben aus der Checkliste. Als Nächstes lesen Sie am besten den Eintrag zu den Barriereeigenschaften, denn eine dichte Naht nützt wenig, wenn die Folie nicht zum Füllgut passt.
Weiterlesen
Packmittel
Zwei Messgrößen, klare Einheiten und Prüfbedingungen für die Folienwahl.
Packmittel
Ein Kunststoff statt Verbund: was Monomaterial leistet und was es nicht belegt.
Packmittel
Aufbau, Funktionen und Recyclingbewertung ohne pauschales Verbundverbot.
Packmittel
Flache Portionsbeutel: Aufbau, Materialien, Abfüllung und Abgrenzung zum Stickpack.
Technik
Vertikal oder horizontal: wie VFFS und HFFS arbeiten und was sie verarbeiten.
Leistung
Ablauf, Formate und Anfrage
Projekt starten
Schicken Sie uns Produkt, Format und Menge. Sie bekommen innerhalb von 48 Stunden eine Antwort.
Rechtlicher HinweisDie hier bereitgestellten Informationen dienen als fachliche Orientierung für Produktentwickler, Einkauf und Geschäftskunden der OH!S GmbH. Sie ersetzen keine Rechtsberatung und keine rechtliche Einzelfallprüfung; maßgeblich ist der amtliche Wortlaut der genannten Rechtsakte und Normen. Für Produktkonformität, Kennzeichnung und Umweltaussagen ist die jeweils nach Gesetz verantwortliche Partei zuständig, in der Regel der Inverkehrbringer. Alle Angaben wurden nach bestem Wissen auf Basis der genannten Quellen zusammengestellt; eine Haftung für Vollständigkeit, Aktualität oder Richtigkeit wird nicht übernommen.
Rechts- und Quellenstand: Oktober 2026. Änderungen: 05.10.2026 Erstveröffentlichung (neuer Eintrag): Siegelnaht, Siegelfenster, Siegelnahtfestigkeit, Prüfverfahren für Festigkeit und Dichtheit, Fehlerbilder aus der Abfüllpraxis, Spezifikationspunkte und Anfrage-Checkliste.
Sam W. Pack · Fach- und Blogstimme der OH!S GmbH
Das offene Geheimnis: Hinter Sam steckt kein einzelner Mensch, sondern unser gesamtes OH!S-Team – über 30 Jahre Verpackungskompetenz, gebündelt in einer ehrlichen Stimme. Mehr davon im Schnack&Pack-Blog.
Veröffentlicht: · Zuletzt aktualisiert: